购物车为空
Please sign in to contact the vendor
PHP Warning
Message
preg_match_all(): Compilation failed: invalid range in character class at offset 30
Error at
app/functions/smarty_plugins/modifier.empty_tabs.php, line: 21
Backtrace
| File: | app/functions/smarty_plugins/modifier.empty_tabs.php |
| Line: | 21 |
| Function: | {closure} |
| File: | var/cache/templates/responsive/2d6209562d860bc10805fd955602a0de2f0f72fd.tygh.tabsbox.tpl.php |
| Line: | 128 |
| Function: | smarty_modifier_empty_tabs |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_templatebase.php |
| Line: | 188 |
| Function: | content_656592a4357f87_54666549 |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_template.php |
| Line: | 304 |
| Function: | fetch |
| File: | var/cache/templates/responsive/8bf2129abd27dbd1f0550fd61f7957c55092dc24.tygh.product_tabs.tpl.php |
| Line: | 167 |
| Function: | getSubTemplate |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_templatebase.php |
| Line: | 188 |
| Function: | content_656592a3e28963_18180021 |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_template.php |
| Line: | 304 |
| Function: | fetch |
| File: | var/cache/templates/responsive/f03dcabca96926b2bd9b4975449af530c24359c8.tygh.default_template.tpl.php |
| Line: | 582 |
| Function: | getSubTemplate |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_templatebase.php |
| Line: | 188 |
| Function: | content_65659282443c47_99463543 |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_template.php |
| Line: | 304 |
| Function: | fetch |
| File: | var/cache/templates/responsive/f04eff365891256a5f995b126cf4fb8f38bf17c6.tygh.view.tpl.php |
| Line: | 118 |
| Function: | getSubTemplate |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_templatebase.php |
| Line: | 188 |
| Function: | content_65659281be9e98_40056984 |
| File: | app/Tygh/SmartyEngine/Core.php |
| Line: | 76 |
| Function: | fetch |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 754 |
| Function: | fetch |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 617 |
| Function: | _renderMainContent |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 475 |
| Function: | renderBlockContent |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 397 |
| Function: | renderBlock |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 357 |
| Function: | renderBlocks |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 222 |
| Function: | renderGrid |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 192 |
| Function: | renderGrids |
| File: | app/Tygh/BlockManager/RenderManager.php |
| Line: | 156 |
| Function: | _renderContainer |
| File: | app/functions/smarty_plugins/function.render_location.php |
| Line: | 48 |
| Function: | render |
| File: | var/cache/templates/responsive/52ef560daf270f8898036e1f6b30cce7eb4a5b92.tygh.index.tpl.php |
| Line: | 181 |
| Function: | smarty_function_render_location |
| File: | app/lib/vendor/smarty/smarty/libs/sysplugins/smarty_internal_templatebase.php |
| Line: | 188 |
| Function: | content_6565927d13e590_47165112 |
| File: | app/Tygh/SmartyEngine/Core.php |
| Line: | 76 |
| Function: | fetch |
| File: | app/functions/fn.control.php |
| Line: | 588 |
| Function: | fetch |
| File: | index.php |
| Line: | 91 |
| Function: | fn_dispatch |
1. Использование оборудования:
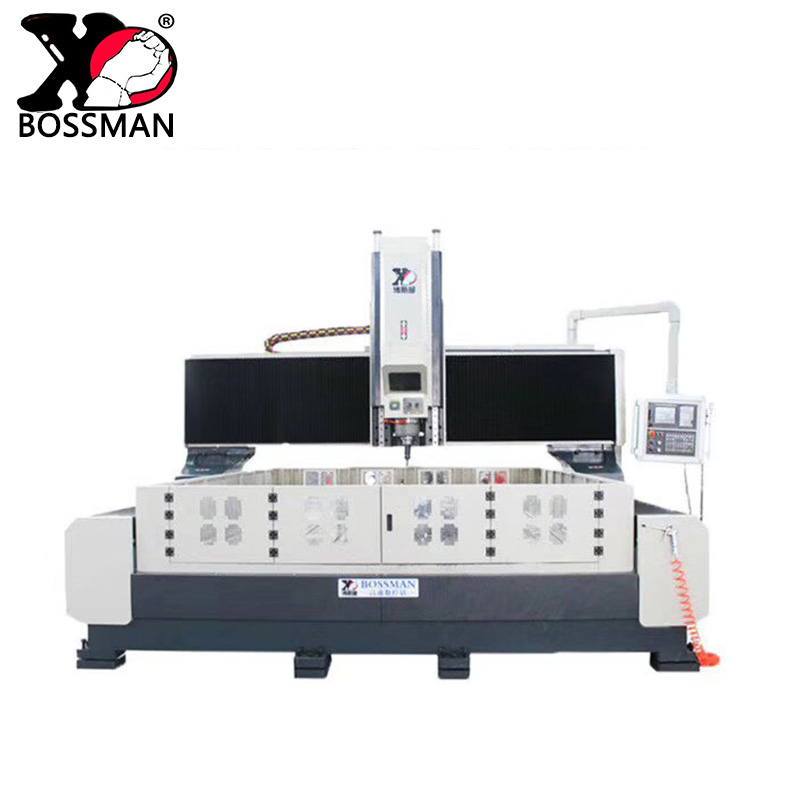
Сверлильно-фрезерный станок BOSM с ЧПУ в основном используется для эффективного сверления заготовок с эффективным диапазоном толщин, таких как плоские пластины, фланцы, диски и кольцевые детали. Сквозные и глухие отверстия можно просверлить на деталях из одного материала и композитных материалов. В процессе обработки используется цифровое управление, что существенно облегчает рабочий процесс, а также позволяет автоматизировать процесс, дает высокую точность обработки, позволяет осуществить разнообразную работу и массовое производство.
2. Структура оборудования
Оборудование в основном состоит из верстака, подвижной колонны, подвижной консоли, сверлильно-фрезерной головки, автоматического смазочного устройства и защитного устройства, термосифонной установки, цифровой системы управления и электрической системы. Аппарат оснащен вспомогательной опорой подвижной линейной направляющей и вспомогательным приводом прецизионной зубчатой рейки, оборудование имеет высокую точность позиционирования и точность повторного позиционирования.
1. Рабочая поверхность (верстак станка)
Станина представляет собой цельный стальной конструкционный элемент, обработка вторичным закаливанием, что придает оборудованию хорошую динамическую и статическую устойчивость, отсутствие деформации. Рабочая поверхность выполнена из литого каркаса, а плоскость имеет Т-образный паз с разумной компоновкой и используется для зажима заготовки. На раме расположена Т образная матрица. В приводной системе используется АС серводвигатель и точная шарико-винтовая пара для привода с обеих сторон, так что направляющая перемещается в направлении оси X. Регулируемые болты размещены на дне рамы, что позволяет с легкостью отрегулировать уровень рабочей поверхности.
2. Направляющая мобильного типа:
Направляющая мобильного типа отлита из серого чугуна 250, на передней стороне направляющей установлены две подвижные линейные пары направляющих с очень высокой несущей способностью. Набор прецизионных шарико-винтовых пар и серводвигатель заставляют ползунок силовой головки перемещаться в направлении оси Y, на ползунке силовой головки установлена сверлящая силовая головка. Движение направляющей достигается за счет серводвигателя который через муфту сцепления валов приводит в движение шариковую гайку , которая вкручивается в шариковый винт.
3. Мобильная консоль:
Мобильная консоль представляет собой прецизионный чугунный конструктивный элемент, консоль оснащена двумя жесткими рельсовыми подвижными платформами с ЧПУ со сверхвысокой грузоподъемностью, набором прецизионных шарико-винтовых пар и прецизионный планетарный редуктор соединённый с серводвигателем. Приводная силовая головка приводится в движение для перемещения в направлении оси Z, приводная головка может быть быстро перемещена вперед, в рабочее положение, возвращена, остановлена и т.д. Консоль оснащена функциями автоматического переломом стружки, анти-пыль и функцией паузы.
4. Сверлящая силовая головка:
Сверлильная головка оснащена специальным серводвигателем, который посредством зубчатого синхронного ремня уменьшает скорость и увеличивает крутящий момент приводящий в движение специальный прецизионный ведущий вал. Ведущий вал использует пятирядный (спереди три, сзади два) японский подшипник с угловым контактом для бесступенчатого изменения скорости. Ведущий вал оборудован пневматической системой смены инструмента, которая делает замену инструмента быстрой и удобной. Подача для приведения в действие серводвигателя и шарико-винтовой пары. Оси X и Y могут быть связаны вместе, а управление полузамкнутым контуром может реализовывать функции линейной и круговой интерполяции. Конец шпинделя представляет собой конусное отверстие BT40, оснащенное высокоскоростным вращающимся шарниром итальянской компании Rotofos, которое может использоваться для высокоскоростного U-сверление (силовое сверление) и бурения керна в центре с подачей воды.
5. Автоматическое устройство смазки и защитное устройство:
Эта машина оснащена оригинальным устройством для автоматической смазки объемного парциального давления, которое может автоматически смазывать движущиеся части, такие как направляющие, ходовые винты и стойки. Отсутствие слепой зоны обеспечивает долгий срок службы оборудования. Оси X и Y машины оснащены пылезащитным кожухом, а вокруг верстака установлена водонепроницаемая защитная рамка.
6. Полностью цифровая система управления ЧПУ:
6.1. С помощью функции разрушения стружки, в интерфейсе человек-машина может быть установлено время разлома стружки и цикл.
6.2. Аппарат имеет функцию подъема ножа. Высота подъема ножа может быть установлена в интерфейсе человек-машина. При сверлении до установленной высоты сверло быстро поднимается до верхней части заготовки, а затем стружка отбрасывается, снова перематывается до поверхности сверления и автоматически переключается для рабочей подачи.
6.3. Централизованный блок управления и портативный модуль, оснащены системой числового управления, интерфейсом USB и жидкокристаллическим дисплеем. Для облегчения программирования, хранения, отображения и связи интерфейс управления имеет такие функции, как диалог человек-машина, компенсация погрешностей и автоматическая сигнализация.
6.4. Оборудование имеет функцию предварительной обработки и повторной проверки отверстия перед обработкой, что позволяет улучшить удобство работы.
3. Среда использования станка:
Источник питания: трехфазный AC380V ± 10%, 50Hz ± 1 Температура окружающей среды: 0 ° ~ 45 °
4. Технические параметры:
Модель |
BOSM3016 |
|
Максимальный размер заготовки |
Высота × Ширина(мм) |
3000×1600 |
Сверлильная головка вертикального типа ползуна |
Количество(штук) |
1 |
Внутренний конус ведущего вала |
BT40 |
|
Диаметр сверления(мм) |
Φ3-Φ40 |
|
Пределы нарезки резьбы(мм) |
M6-M24 |
|
Скорость ведущего вала (об / мин) |
30~3000 |
|
Мощность двигателя ведущего вала (кВт) |
7.5 |
|
Размер подачи материала в станок: ширина, высота (мм) |
1800*2000*380 |
|
Расстояние от нижнего конца ведущего вала до стола (мм) |
200-600 |
|
Поперечное перемещение силовой головки(ось X) |
Максимальный ход(mm) |
1600 |
Скорость перемещения по оси X(m/min) |
0~8 |
|
Мощность серводвигателя по оси Х / крутящий момент(kw) |
2.4 |
|
Продольное перемещение направляющей(ось Y) |
Максимальный ход(mm) |
3000 |
Скорость перемещения по оси Y (m/min) |
0~8 |
|
Мощность серводвигателя по оси Y / крутящий момент(kw) |
2.4*2 |
|
Вертикальная подача ползуна(ось Z) |
Максимальный ход(mm) |
370 |
Скорость перемещения по оси Z (m/min) |
0~4 |
|
Мощность серводвигателя по оси Z / крутящий момент(kw) |
1×2.4 Ленточный тормоз |
|
Точность позиционирования (мм) |
X/Y/Z mm |
± 0.05/300 |
Точность повторного позиционирования (мм) |
X/Y/Z mm |
± 0.03/300 |
Внешние габариты оборудования |
Длина × Ширина × Высота(мм) |
5400*3400*3400 |
Вес брутто (т) |
(примерно)16.5 |
|
